«Индивидуальные решения для гидравлических прессов» — одна из тех фраз, которая на каждом заводе, использующем ее, означает что-то свое. Для одного растения это означает, что валик достаточно большой, чтобы вместить форму, которая выросла вдвое с момента первоначальной цитаты. Для другого это означает пресс, который удерживает вакуум, потому что в детали не должно быть захваченного воздуха. Для трети это означает, что прессе приходится общаться с роботом, конвейером и собственной производственной системой завода без участия человека.
Мы производим гидравлическое формовочное оборудование для двух совершенно разных отраслей: резины и фрикционных материалов, и это дало нам довольно практический взгляд на этот предмет. Работа на заказ практически никогда не начинается с чертежа. Все начинается с детали, материала и производственной цели, а затем с этого момента машина проектируется в обратном порядке.
Что на самом деле включает в себя «кастом»
На практике индивидуализация проекта гидравлического пресса обычно осуществляется в одном или нескольких из четырех мест:
- Геометрия формовки: тоннаж, размер плиты, дневной свет, ход и количество отверстий, размеры которых соответствуют форме и детали, а не странице каталога.
- Управление процессом: зоны нагрева, однородность температуры по всей плите, вакуум или дегазация, изменение давления и время отверждения.
- Обращение с пресс-формой: как форма загружается, вытягивается, перемещается и охлаждается, что имеет значение, если пресс работает более нескольких циклов в час.
- Автоматизация: подача, разгрузка, обрезка, проверка и сбор данных, как в виде отдельной ячейки, так и интегрированной в существующую линию.
Большинство успешных заказных машин не являются экзотикой. Это стандартная платформа, в которой две или три области намеренно переработаны, а все остальное оставлено без изменений, чтобы запасные части и обслуживание оставались простыми.
Два семейства продуктов, одна гидравлическая платформа
Поскольку наш ассортимент делится на обработку резины и обработку фрикционных материалов, мы часто описываем его как одну гидравлическую платформу с двумя разными наборами инструментов, прикрепленными к ней.
Оборудование для вулканизации и литья резины
Что касается резины, ассортимент простирается от пластинчатых вулканизационных прессов до машин для вакуумной вулканизации резины и машин для горизонтального литья под давлением. Помимо моделей общего назначения, мы создаем машины на основе конкретных продуктов: защитных изоляторов, оболочек кабелей холодной усадки, корпусов клапанов, медицинских резиновых пробок, капсул и чистящих полосок. У каждого есть свои особенности, будь то длительное отверждение, легко горящий состав или плесень, которую необходимо удалить, прежде чем материал растечется.
Если ваша деталь находится между этими категориями, обсуждение размеров обычно начинается с мощности, давления и расположения плит, которые более подробно описаны в нашем руководстве по Технические характеристики машины для вулканизации резины .
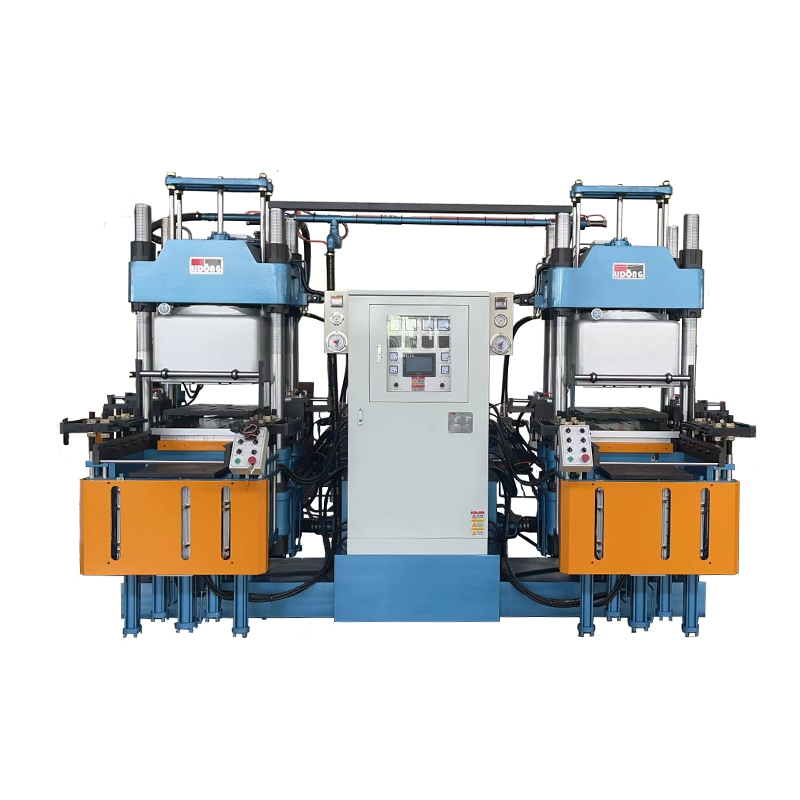 Машина для вакуумной вулканизации резины Вакуумная вулканизационная машина для резины представляет собой оборудование, специально используемое для вулканизации резиновых изделий. Он может улучшить качество продукции, контролировать процесс вулканизации,... Просмотреть продукт →
Прессы для тормозных колодок и фрикционных материалов
Сторона трения организована вокруг применения: колодки дисковых тормозов автомобилей, колодки барабанных тормозов, тормозные колодки, колодки для автобусов и мотоциклов, колодки для велосипедов, колодки для инженерных машин, составы на основе меди, колодки для высокоскоростных железнодорожных поездов и тормозные колодки для поездов. Рядом с ними расположены технологические машины для холодной штамповки и предварительного прессования, которые работают до или после основного пресса на линии тормозных колодок.
Фрикционный материал — это скорее проблема порошка, чем проблемы резины. Захват воздуха, изменение плотности на колодке и износ оснастки определяют, достаточно ли хорош пресс, а также подталкивают проект к созданию индивидуальных спецификаций.
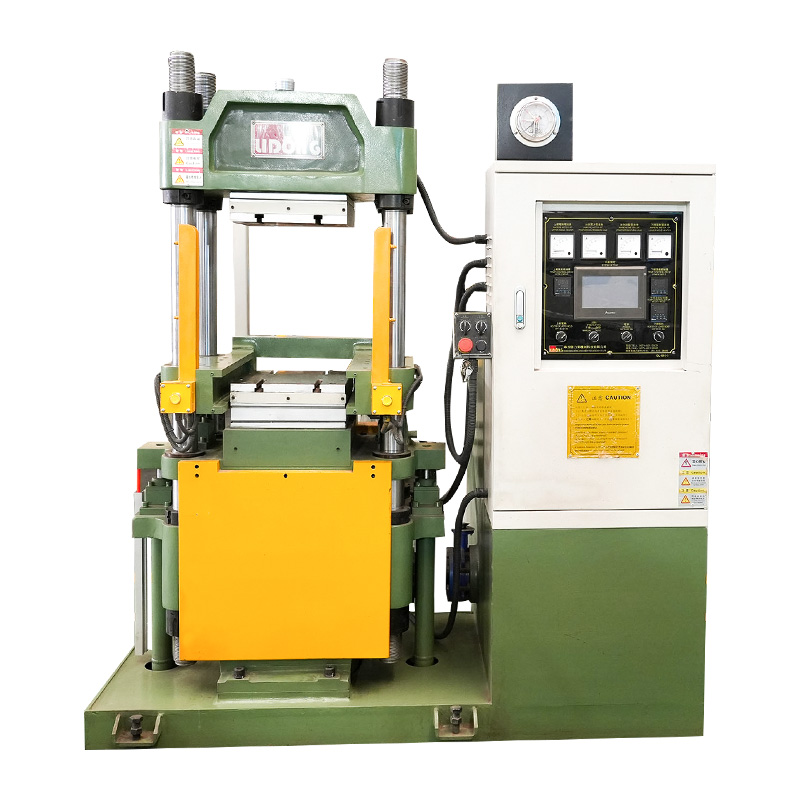 Машина для прессования колодок дискового тормоза автомобиля для производства фрикционных материалов Гидравлическая машина горячего прессования для автомобильных тормозных колодок, обеспечивающая управление ПЛК, настраиваемое давление 300–500 Т и стабильное, высокоэффективное производство для проектов по производству фрикционных материалов. Просмотреть продукт →
Параметры, определяющие дизайн
Когда мы беседуем с инженером-технологом заказчика, практически в каждом проекте возникает один и тот же ряд вопросов. Таблица ниже представляет собой краткую версию этого разговора.
| Точка принятия решения | Что мы смотрим | Типичный индивидуальный результат |
|---|---|---|
| Тоннаж и валик | Проектируемая площадь, плотность материала, необходимое давление на квадратный сантиметр. | Увеличенная рама и плита, более высокая сила зажима |
| Отопление | Кривая отверждения, толщина детали, цель цикла | Несколько зон, независимое управление плитами |
| Вакуум и дегазация | Риск захвата воздуха, качество поверхности, допуск на пустоты | Вакуумная камера, поэтапное закрытие |
| Обращение с пресс-формой | Вес пресс-формы, частота замены, доступность рабочей силы | Автоматический перенос формы, быстросменные зажимы |
| Автоматизация | Выходная цель, оборудование выше и ниже по потоку | Роботизированная загрузка, интеграция линий, регистрация данных |
| Форма материала | Резиновая смесь, порошковая смесь, лист или преформа | Различные схемы подачи и предварительного формования |
Ничто из этого не может быть решено из каталога. Пресс, который имеет слишком большой тоннаж, но недостаточный по нагреву, все равно будет браковать детали, а пресс с отличным нагревом, но медленной заменой пресс-формы, не достигнет производительности, которая оправдает инвестиции.
Когда автоматизация входит в сферу применения
Автоматизация — это часть индивидуального проекта гидравлического пресса, которая чаще всего либо переоценивается, либо полностью игнорируется. Наше эмпирическое правило простое: автоматизируйте шаг, который физически труден, опасен или непоследователен, а все остальное оставьте вручную до тех пор, пока объем не оправдает его.
Постоянно возникают два примера. В производстве резины автоматическая передача пресс-форм имеет смысл, когда на одном прессе обрабатывается множество различных деталей, а переналадка съедает смену. В производстве фрикционных материалов роботизированная обработка имеет смысл, когда вес и расположение колодок должны быть идентичными от первой до десятитысячной доли. Там, где объем достаточно велик, автоматизация и пресс проектируются вместе, поскольку установка загрузчика на пресс, который для него никогда не планировался, обходится дорого и редко бывает элегантно.
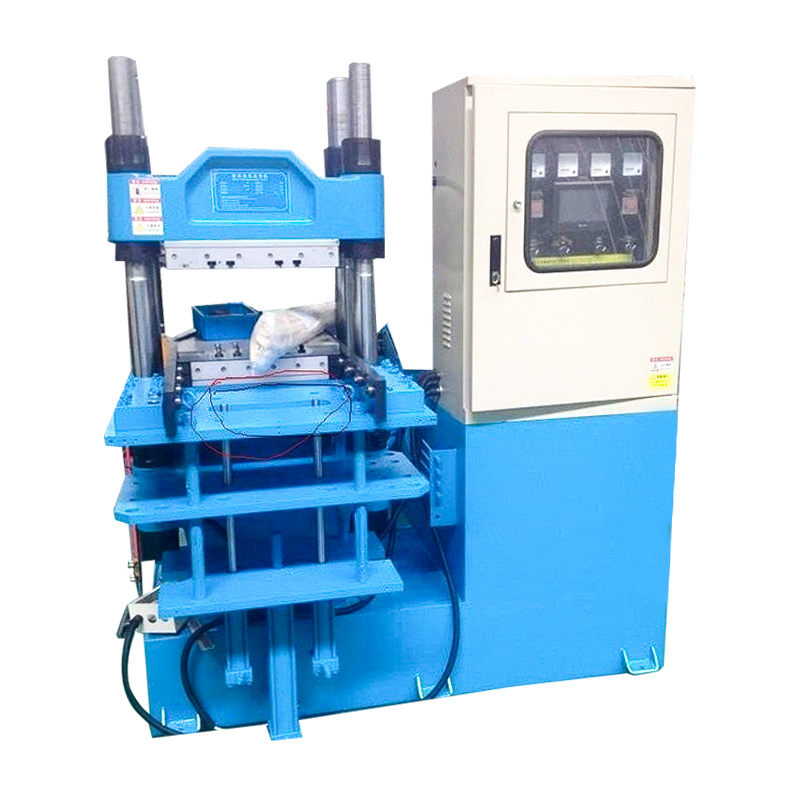 Автоматический вулканизационный пресс с переносом формы для резиновых деталей Пресс для вулканизации резины с автоматической загрузкой/выгрузкой пресс-формы и возможностью многослойной формовки, подходит для резиновых деталей, где важны смена и постоянное обращение. Просмотреть продукт →
Как продвигается индивидуальный проект
- Обзор деталей и процессов. Мы смотрим на чертеж, материал и целевой цикл и спрашиваем, что текущий процесс делает плохо.
- Проект спецификации. Тоннаж, плита, нагрев, вакуум, обработка пресс-форм и автоматизация обозначаются цифрами, а не прилагательными.
- Испытание и проверка. Если материал незнаком, перед разрезанием рамы образцы прессуются для подтверждения отверждения или плотности.
- Сборка и заводские испытания. Перед отправкой машина собирается, нагревается и работает под нагрузкой, по возможности, с использованием формы заказчика.
- Установка и обучение. Операторы изучают параметры, защитные блокировки и процедуры технического обслуживания на своем собственном оборудовании.
Шаги первый и второй — это выигрыш или проигрыш проекта. Спецификация, в которой ясно указано, что должна производить машина, гораздо полезнее, чем просто перечень функций.
Вопросы, которые стоит задать перед принятием решения
- Каково реальное давление на квадратный сантиметр детали, а не только тоннаж пресса?
- Насколько однородна температура плиты по всей рабочей зоне и как она измеряется?
- Нужен ли вакуум для каждой формы или только для сложных?
- Кто поставляет пресс-форму и кто несет ответственность, если пресс-форма и пресс не подходят друг другу?
- Сколько времени стоит замена пресс-формы и кто ее выполняет?
- Какие запасные части и поддержка будут доступны через три года?
Эти вопросы не являются враждебными. Это те же самые вопросы, которые наши инженеры поднимают во время проверки, и поставщик, который без колебаний отвечает на них, обычно уже создавал эту машину раньше.
Работайте с конструктором, а не с каталогом
Индивидуальные решения для гидравлических прессов — это, в конечном счете, диалог между людьми, которые производят деталь, и людьми, которые производят машину. Чем более конкретен этот разговор, тем меньше бюджета уходит на функции, которые никто не использует.
Мы производим оборудование для вулканизации и литья под давлением, а также прессы для фрикционных материалов, а также беремся за нестандартные проекты, когда стандартная машина действительно не справляется с этой задачей. Если вы хотите увидеть платформы, на которых основаны эти настройки, начните с наш ассортимент машин или отправьте нам чертеж детали и целевое время цикла, и мы честно скажем вам, нужен ли вам специальный пресс или просто лучшая настройка стандартного.